

Jika anda pernah berdiri di tengah-tengah lantai pembuatan pada pukul 2 pagi, melihat robot berputar, penghantar berdengung dan motor berjalan pada kelajuan penuh walaupun barisan pengeluaran melahu, anda tahu ini: penggunaan tenaga kilang bukan hanya bil utiliti—ia adalah kos tersembunyi yang boleh memakan 20 hingga 30 peratus daripada belanjawan operasi loji, menurut Pentadbiran Maklumat Tenaga AS (EIA). Sebagai pembekal sistem automasi kilang, saya telah menghabiskan masa bertahun-tahun membantu pengilang mengurangkan sisa itu tanpa memperlahankan pengeluaran, dan teras kerja itu ialah membina sistem automasi yang bukan sahaja mengawal mesin—mereka mendengarnya, menyesuaikan diri dengan keperluan mereka dan menghapuskan jenis pembakaran tenaga yang tidak perlu yang melanda walaupun kilang yang paling dikendalikan dengan baik. Persoalannya bukan sama ada automasi boleh mengoptimumkan penggunaan tenaga—iaitu cara melakukannya dengan cara yang sesuai untuk irama unik setiap tumbuhan.
Mari kita mulakan dengan pembaziran yang paling besar dan paling boleh dielakkan: peralatan yang terlalu banyak bekerja apabila tidak perlu. Sebagai contoh, ambil proses penggulungan, yang merupakan pusat kepada segala-galanya daripada tekstil kepada fabrikasi logam kepada pembungkusan. Sistem penggulungan standard yang digunakan untuk berjalan pada kelajuan tetap 24/7, walaupun semasa gelendong berubah atau bahan dimuatkan secara tidak sekata—membazirkan kuasa pada tork dan geseran berlebihan yang bertambah dalam satu anjakan. Di situlah automasi ketepatan yang dikaitkan dengan data proses masa nyata masuk. Apabila kami menyepadukan sistem kawalan pintar ke dalam Peranti Penggulungan (/factory-automation-system/winding-device.html), kami memprogramkannya untuk melaraskan tork, kelajuan dan ketegangan secara dinamik semasa gelendong mengisi atau kosong. Jika sistem mengesan tompok nipis pada bahan yang dilukai, ia secara automatik mengurangkan sedikit ketegangan untuk mengelakkan regangan atau pembaziran rintangan melawan kuasa tambahan. Tahun lepas, pelanggan tekstil saya bertukar daripada belitan berkelajuan tetap kepada model automatik ini dan mengurangkan penggunaan tenaga berkaitan belitan mereka sebanyak 28 peratus dalam tempoh enam bulan, tanpa penurunan kualiti produk.
Tetapi pengoptimuman tenaga automasi tidak terhenti pada mesin individu—ia adalah mengenai menyambung setiap bahagian barisan pengeluaran supaya ia berfungsi secara serentak, bukan pada tujuan bersilang. Banyak loji beroperasi dalam silo: talian penggulungan berjalan manakala penghantar yang menghantar bahan kepadanya melahu, atau penyuap yang membekalkan bahan mentah ke peringkat seterusnya berjalan pada kelajuan penuh walaupun mesin hiliran dijeda. Di sinilah Pengubahsuaian Barisan Pengeluaran (/factory-automation-system/ production-line-modification.html) menggunakan automasi bersepadu membuat semua perbezaan. Kami bukan sahaja menukar mesin lama—kami melapisi platform kawalan pusat yang berkongsi data antara setiap aset dalam talian. Untuk pelanggan pengeluaran bulu batu, kami mengubah suai talian mereka supaya Penyumpan Skru Berkembar Untuk Talian Pengeluaran Bulu Batu (/factory-automation-system/twin-screw-feeder-for-rock-wool-production.html) melaraskan kadar suapannya dalam masa nyata berdasarkan isyarat daripada kedua-dua penderia keluaran penyuap dan sistem semakan kualiti peringkat seterusnya. Jika ketuhar hiliran memerlukan volum bahan mentah yang lebih rendah sedikit untuk perubahan kelompok, penyuap menjadi perlahan serta-merta dan bukannya kosong. Penyegerakan kecil itu mengurangkan jumlah penggunaan tenaga talian mereka sebanyak 22 peratus dan mengurangkan sisa bahan juga, yang merupakan kemenangan berganda untuk keuntungan mereka.
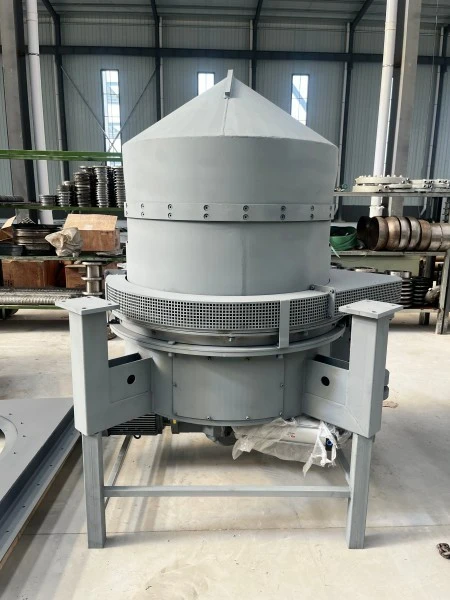
Satu lagi kawasan yang sering diabaikan ialah peralatan tambahan: penghantar, pengumpul habuk, penyuap dan sistem pengudaraan yang bukan teras pengeluaran tetapi berfungsi secara berterusan untuk menyokongnya. Dalam industri bulu batu, sebagai contoh, habuk bulu batu adalah hasil sampingan pemprosesan, jadi kemudahan bergantung pada penghantar habuk dan sistem pengumpulan yang secara tradisinya berjalan pada kelajuan penuh sepanjang hari, tanpa mengira berapa banyak habuk yang sebenarnya dihasilkan. Itulah sebabnya kami mereka bentuk dan memasang penyelesaian yang disesuaikan seperti Penghantar Lingkaran Debu Bulu Batu (/factory-automation-system/rock-wool-dust-spiral-conveyor.html) yang menyegerak dengan penderia penjanaan habuk barisan pengeluaran. Jika talian berjalan pada separuh kapasiti semasa pertukaran kelompok, penghantar lingkaran menjadi perlahan, mengurangkan kelajuan motor dan tarikan tenaga sehingga 40 peratus apabila permintaan rendah. Kami memasangkannya dengan pemacu frekuensi berubah-ubah (VFD) yang berfungsi dengan setiap penghantar, penyuap dan motor pada talian, melaraskan kuasa untuk memadankan beban sebenar dan bukannya kelajuan tetap—sesuatu yang walaupun VFD lama tidak boleh lakukan jika ia tidak disepadukan dengan sistem kawalan pusat talian.
Sudah tentu, semua alatan ini hanya berfungsi jika anda mempunyai data untuk mengetahui masa pembaziran berlaku, dan di situlah penderia pintar dan analitik ramalan masuk. Sistem automasi kilang moden bukan sekadar suis—ia adalah pengumpul data yang menjejaki penggunaan tenaga, beban dan kecekapan setiap mesin dalam masa nyata. Contohnya, penyuap dwihelikal berkecekapan tinggi kami (/factory-automation-system/high-efficiency-twin-screw-feeding-machine.html) mempunyai penderia terbina dalam yang mengukur arus motor, kadar aliran bahan dan tork. Jika penderia mengesan lonjakan arus sebanyak 10 peratus yang tidak sepadan dengan perubahan dalam kadar suapan, ia menandakannya sebagai isu yang berpotensi—seperti suapan tersumbat atau bahagian haus—yang boleh membazir tenaga lama sebelum ia menyebabkan kerosakan. Pelanggan pemprosesan makanan menggunakan data ini untuk mendapati bahawa penyuap mereka berjalan pada 15 peratus melebihi kapasiti semasa syif malam mereka, apabila permintaan lebih rendah, dan melaraskan tetapan untuk dipadankan, mengurangkan penggunaan tenaga berkaitan penyuap mereka sebanyak 19 peratus tanpa sebarang kesan ke atas pengeluaran produk.
Apa yang menjadikan kerja ini bukan hanya teknologi—ia adalah keupayaan untuk menyesuaikannya dengan keperluan khusus tumbuhan, bukan menggunakan penyelesaian satu saiz untuk semua. Kilang kertas akan mempunyai titik sisa tenaga yang berbeza daripada kilang pengecap logam, dan cabaran pengeluar bulu batu sama sekali berbeza daripada pengeluar farmaseutikal. Itulah sebabnya pendekatan kami terhadap automasi bermula dengan audit tenaga penuh loji: kami memetakan setiap penggunaan tenaga mesin, mengenal pasti kesesakan tempat pembaziran berlaku dan mereka bentuk sistem yang menghubungkan hanya aset yang penting, dan bukannya menambah kerumitan yang tidak perlu. Contohnya, loji pembungkusan bahagian kecil yang saya bekerjasama tidak perlu menggantikan setiap talian penghantar—kami hanya menyepadukan sistem kawalan kecil yang menyegerakkan mesin pembungkusan, penghantar dan penyuap bahan, mengurangkan penggunaan tenaga keseluruhannya sebanyak 17 peratus dengan pulangan pelaburan dalam masa kurang daripada 18 bulan.
Saya telah melihat terlalu banyak tumbuhan membeli mesin "jimat tenaga" sendiri, hanya untuk mendapati bahawa mesin tersebut masih membazir tenaga kerana ia bukan sebahagian daripada sistem yang bersambung. Motor yang berjalan pada kecekapan 90 peratus adalah hebat, tetapi jika ia berjalan semasa ia tidak perlu, kecekapan itu tidak penting. Automasi menjadikan mesin cekap individu menjadi sistem keseluruhan yang hampir tidak membazirkan tenaga. Ia juga mengurangkan masa henti yang tidak dijangka, yang merupakan kos tenaga tersembunyi—apabila mesin rosak, loji sering menjalankan talian lain pada kelajuan yang lebih tinggi untuk menebus kehilangan pengeluaran, membazirkan lebih banyak tenaga dalam proses. Ciri penyelenggaraan ramalan kami, terbina dalam setiap sistem automasi, menangkap isu sebelum ia menyebabkan masa henti, jadi talian berjalan dengan stabil pada kelajuan optimum, bukan kelajuan kecemasan.
Pada penghujung hari, mengoptimumkan penggunaan tenaga kilang dengan automasi adalah kira-kira tiga perkara mudah: memadankan penggunaan tenaga dengan keperluan pengeluaran sebenar, menghubungkan setiap aset supaya ia berfungsi secara serentak dan menggunakan data untuk menangkap sisa sebelum ia menjadi masalah. Ini bukan tentang memaksa loji untuk berjalan lebih pantas atau menggunakan kurang output—ini tentang membuat setiap kiraan watt. Jika anda ingin mengurangkan kos tenaga kilang anda tanpa mengorbankan prestasi, atau ingin mengetahui lebih lanjut tentang cara penyelesaian automasi yang disesuaikan berfungsi untuk barisan anda, kami boleh membantu anda mengaudit sistem semasa anda dan membina pelan yang sesuai dengan keperluan anda.
Rujukan
- Pentadbiran Maklumat Tenaga AS. (2023). Gambaran Keseluruhan Penggunaan Tenaga Pembuatan. Washington, DC: Jabatan Tenaga AS.
- Agensi Tenaga Antarabangsa. (2022). Kecekapan Tenaga dalam Industri: Trend dan Teknologi Utama. Paris: Penerbitan IEA.
- Persatuan untuk Memajukan Automasi. (2023). Kesan Automasi Kilang terhadap Pengurangan Tenaga Perindustrian. Ann Arbor, MI: A3.
- Institut Piawaian dan Teknologi Negara. (2022). Pengurusan Tenaga untuk Sistem Pembuatan Pintar. Gaithersburg, MD: NIST.